
GB 29743.2电动汽车冷却液标准对添加剂选择和配方设计的技术要求
2026-09-15 来源:特科多
摘要:本文旨在系统解析GB 29743.2标准的技术要求,从腐蚀机理、测试方法、添加剂技术和行业实践四个维度,探讨电动汽车冷却液添加剂选择和配方设计的关键技术问题,为相关产品开发和标准完善提供参考。
1 引言
电动汽车的热管理系统与传统燃油车存在本质差异。燃油车冷却系统主要服务于发动机缸体和散热器,工作温度较高,金属材料以铸铁、钢、铸铝、铜和焊料为主;而电动汽车的冷却系统需要同时覆盖动力电池、电驱、电控和散热器等多个部件,工作温度相对温和(通常在80℃以下),但对电气绝缘安全性提出了严苛要求[1]。为满足轻量化和散热效率需求,电动汽车冷却系统大量采用3系、4 系、6系等多系铝合金材料,冷板和散热器的壁厚设计日趋减薄,这使得局部腐蚀尤其是点蚀成为关键失效模式 [4]。
传统冷却液配方以无机盐型(IAT)、混合有机型(HOAT)和纯有机型(OAT)缓蚀剂为主,这些添加剂在乙二醇 水体系中多以离子形式存在,导致成品电导率高达2000μS/cm以上[4]。高电导率冷却液在电动汽车冷却系统中存在漏电风险,一旦发生渗漏可能引发高压系统短路。因此,开发低电导率且具备优异金属防护性能的冷却液成为行业迫切需求。
在此背景下,GB 29743.2—2025《机动车冷却液 第2部分:电动汽车冷却液》正式发布实施[1]。该标准首次将电导率纳入强制性技术指标,规定25℃下电导率不大于100μS/cm,同时对静态金属腐蚀测试的金属类别、试验条件和试片后处理方式进行了调整。新标准的出台为电动汽车冷却液的产品开发和质量管控提供了统一的技术依据,但也对配方设计者提出了新的挑战:如何在严格限制离子浓度的前提下,实现对多系铝合金及其他金属的长效腐蚀防护。
本文旨在系统解析GB 29743.2标准的技术要求,从腐蚀机理、测试方法、添加剂技术和行业实践四个维度,探讨电动汽车冷却液添加剂选择和配方设计的关键技术问题,为相关产品开发和标准完善提供参考。
2 GB 29743.2标准概况与技术要求
2.1 标准制定背景与过程
GB 29743.2的制定经历了多轮讨论和修订。2023年初,电动汽车国标初步讨论阶段,静态腐蚀测试拟采用金属失重±2mg/片、测试不加腐蚀剂的方案;同年征求意见阶段调整为金属失重±5mg/片、不加腐蚀剂。2023年下半年,结合理想 MEGA汽车冷却液DV定稿节点,国标征求意见稿将静态腐蚀测试调整为金属失重±5mg/片、测试加腐蚀剂;同年年底的修改闭门会议最终确定金属失重±10mg/片、测试加腐蚀剂的方案,并形成正式定稿 [1][4]。
标准于2025年3月28日正式发布,2025年10月1日实施,由全国汽车维修标准化技术委员会(TC247)归口上报及执行,主管部门为交通运输部[1]。标准规定了电动汽车冷却液的产品分类、技术要求和试验方法、检验规则,以及标志、包装、运输和贮存等内容,适用于电动汽车冷却系统使用的冷却液。
2.2 与传统冷却液标准的对比分析
GB 29743.2与传统冷却液标准GB 29743.1在腐蚀测试方法上存在显著差异 [2]。表1从金属类别、腐蚀水组成、测试条件和试片处理四个维度对两项标准进行了对比。
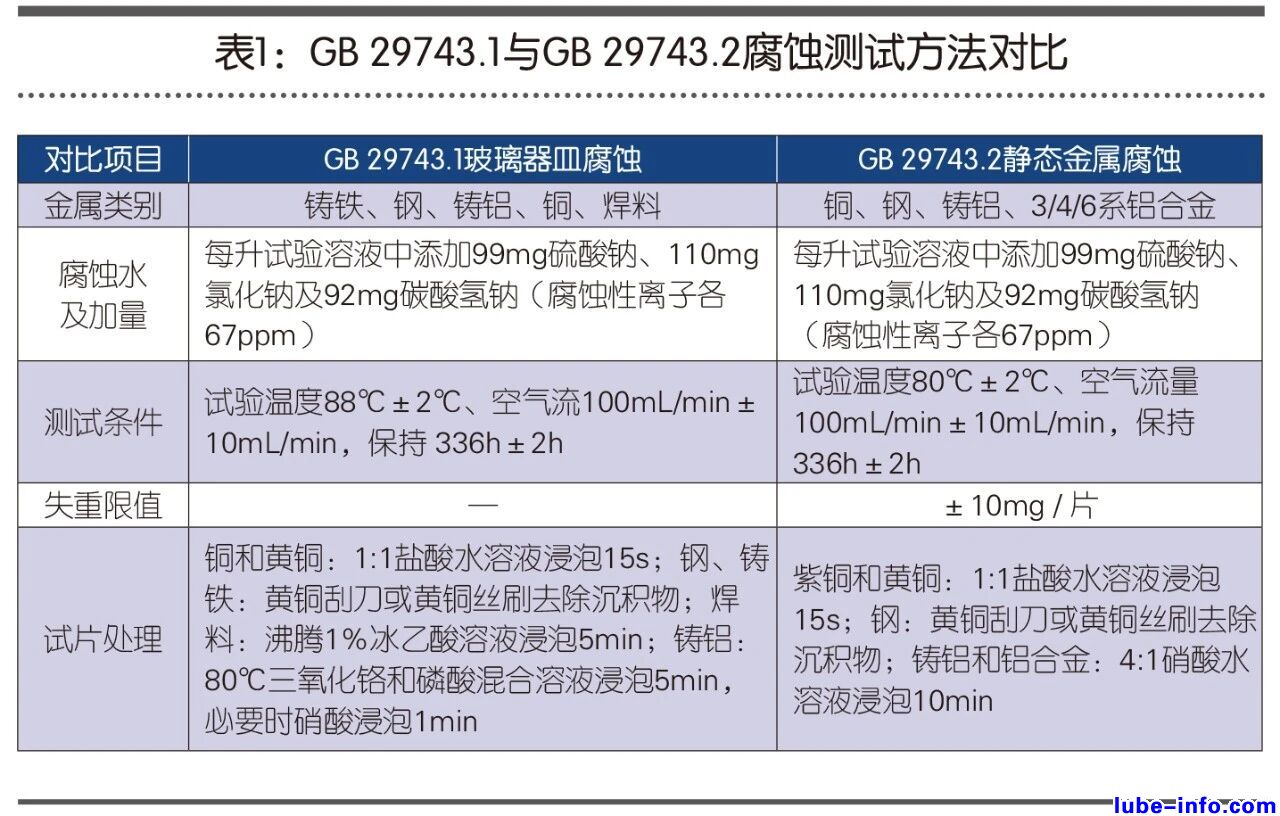
由表1可知,两项标准在腐蚀性离子添加比例上保持一致,均为67ppm;低电导率冷却液的测试温度(80℃)略低于传统冷却液(88℃),这一调整考虑了电动汽车实际使用工况。两项标准最主要的差别在于试验金属类别和试片后处理方式。
在金属类别方面,GB 29743.2取消了铸铁和焊料,新增了3系、4系、6系铝合金,反映了电动汽车冷却系统材料体系的变化。在试片后处理方面,GB 29743.2明确要求对试验后的试片进行酸洗处理,而传统标准未强制要求;尤其对铝及铝合金试片,GB 29743.2直接规定采用4:1硝酸水溶液浸泡10min,浸泡时间是传统标准铸铝处理方式的10倍[4]。这一差异意味着低电导率冷却液标准对金属失重的把控更为严格:在相同失重限值条件下,酸洗会去除更多的腐蚀产物和钝化膜,因此对冷却液金属保护能力的实际要求实际上更为严苛。从这个角度看,满足GB 29743.2的低电导率冷却液对金属的保护作用不弱于传统冷却液。
2.3 电导率要求的技术意义
电导率限值是GB 29743.2区别于传统冷却液标准的核心指标。标准规定冷却液在25℃下的电导率不大于100μS/cm[1]。这一要求的提出源于电动汽车冷却系统的电气安全需求:动力电池、电驱和电控等部件工作在高压环境下,冷却系统若发生渗漏,高电导率冷却液可能导致高压回路短路,引发安全事故。
从配方组成来看,冷却液的电导率主要来源于功能性添加剂。合格的水和乙二醇本身对电导率的贡献非常小,传统冷却液的缓蚀剂多为离子类化合物(如硅酸盐、磷酸盐、钼酸盐、亚硝酸盐等),在溶液中高度电离,导致成品电导率居高不下[4]。低电导率冷却液则需要采用电离常数较低的大分子化合物作为金属缓蚀剂,从源头上控制离子浓度。
电导率限值的引入从根本上改变了冷却液的配方设计逻辑。传统配方中广泛使用的无机盐缓蚀剂因电离度高而难以满足要求,配方设计者必须在低电离有机化合物中筛选具有优异缓蚀性能的添加剂,并通过复配技术实现对多种金属的协同防护。
3 腐蚀测试方法解析与评估体系
3.1 静态金属腐蚀测试
GB 29743.2规定的静态金属腐蚀测试中,腐蚀水由氯离子、硫酸根离子和碳酸氢根离子组成,各离子浓度均为66.7ppm[1]。三种腐蚀性离子的作用特点各不相同:氯离子具有较小的离子半径和较强的穿透能力,能够破坏金属表面氧化膜造成点蚀;硫酸根离子和碳酸氢根离子则与金属发生电化学腐蚀,扩大点蚀范围[4]。
低电导率冷却液静态腐蚀测试具有两个显著特点。其一是市场现实情况:不同系列铝材在冷却系统中大量使用,从基数上扩大了氯离子的破坏范围;其二是试验后的试片需要进行酸洗处理,这对冷却液钝化膜的效果即保护能力的稳定性提出了更高要求[4]。因此,低电导率冷却液在静态腐蚀测试中需要同时满足耐氯离子和耐酸两个苛刻条件,这意味着金属保护配方需要重点考虑这两方面的协同作用。
3.2 循环台架腐蚀试验
除静态腐蚀测试外,GB 29743.2还规定了循环台架腐蚀试验方法。试验条件为:电车冷却液浓缩液稀释成40%体积的溶液或直接采用原液进行试验;冷却液流量保持在15L/min;试验温度除停机期间外保持在80℃±2℃;循环台架每连续运转76h 后停机8h,共持续进行14个循环,总试验时间为1064h[1][4]。
目前大多数主机厂在标准框架基础上,采用更贴近实际工况的台架循环测试方法。主要改进包括:在循环回路中挂载实际冷板切片进行失重分析;将参与循环测试的冷板材料更换为实际系统零部件(如电驱、散热器、模块等);采用实际使用的对应冰点冷却液进行测试评估[4]。无论采用哪种台架测试方案,均遵循同一原则:台架循环测试的核心是尽可能与实际使用工况建立联系。
3.3 测试方法的局限性与多级验证体系
无论是GB 29743.1的玻璃器皿腐蚀还是GB 29743.2的静态腐蚀,其方法根源均为ASTM D1384玻璃器皿腐蚀试验[3]。该方法最早由冷却液供应商、发动机制造商和相关组织共同开发,1955年被美国ASTM D15 委员会定为标准方法。1957年和1969年改用合成腐蚀水提高苛刻度,1961年要求使用多组试验平均值减少清洗误差,1967年提高试验温度并增加冷却液体积,1979年D15委员会和E11委员会通过新旧试验数据汇总分析,再次确认该方法只是一个评定冷却液腐蚀性能的粗略筛选方法,没有精密度[3][4]。
ASTM D1384方法委员会明确认可:玻璃器皿试验是初步筛选试验,配合台架试验或模拟实验,加上行车试验,构成评定冷却液的三个阶段。玻璃器皿腐蚀试验仅针对新的、未使用过的冷却液,不能评定冷却液的使用寿命[3]。因此,静态腐蚀测试只能作为电动车冷却液方案的判定维度之一。
大量路试测试数据表明,在实车搭载过程中,氯离子在冷却系统的富集并未显示高度集中现象,因此静态腐蚀、台架循环和路试搭载的结果往往呈现不同的发展趋势[4]。这一现象提示,单一测试方法难以全面评估冷却液的实际使用性能,建立材料级别、零部件级别、企业标准和路试搭载相结合的多级验证体系十分必要。
目前业内围绕GB 29743.2,普遍建立了严于国标的测试要求:静态腐蚀在国标要求基础上增加2.5倍浓度腐蚀剂测试,台架循环测试在国标要求基础上增加一倍浓度腐蚀剂测试;少数企业还建立了属于自己的测试标准[4]。完整的开发验证流程通常包括四个层次:材料级别测试(基于国标各项性能测试或其延伸)、兼容性评估(材料兼容性、零部件兼容性、电堆材料兼容性)、搭载测试(结合电堆进行耐久、循环、搭载测试)和整车路试(实际装车测试,模拟实际工况)[4]。
4 铝合金腐蚀机理与低电导率添加剂技术
4.1 铝合金腐蚀行为与点蚀机理
铝是一种化学性质很活泼的金属,铝及铝合金的自然电位约在0.4-0.85V之间,在水溶液中铝的平衡电极电位为1.67V[5]。根据铝的电位pH平衡图,当pH在4.5-8.5之间时,铝处于钝化区,表面生成一层致密的氧化铝薄膜(非晶态Al2O3-3H2O),阻碍活性铝表面与周围介质接触,使铝及其合金在通常情况下具有良好的耐蚀性[5]。铝及铝合金的耐蚀性取决于这层氧化膜的完好程度和破裂后的自修复能力。
当环境中的氧或氧化剂足以使氧化膜中的任何裂口得以修复时,铝合金的耐蚀性就可以保持下来;氧化性环境有利于保持钝化膜,而还原性环境会破坏钝化膜。
铝合金局部腐蚀的发生与冷却液中的溶解氧密切相关。含氧的气泡附着于金属表面后,在气泡内部和气泡边缘会产生氧的浓度差,导致钝化膜破坏及自钝化能力下降,于是在钝化膜破坏处发生局部腐蚀[4]。点蚀是铝及铝合金腐蚀的主要形式。
在电动汽车冷却系统中,铝合金点蚀的危害被零部件设计特征进一步放大。轻量化要求使冷却系统零部件越来越多地采用各系铝材,而散热需求的提升使冷板、散热器等零部件的结构设计越来越薄。一旦发生点蚀,将快速导致零件穿孔和冷却系统泄漏[4]。因此,铝合金点蚀防护是电动汽车冷却液配方设计的核心任务。
4.2 氯离子对钝化膜的破坏机制
铝发生点蚀起因于表面钝化膜的局部破坏,溶液中的氯离子对钝化膜的破坏作用尤其强烈[5]。氯离子具有较小的离子半径和较大的电子密度,在与O2-争夺Al3+时可取得一定优势,同时能与Al3+生成具有较大热力学稳定性的络离子,因此氯离子破坏铝表面氧化膜的能力较强[4][5]。
卤素离子的半径大小顺序为F-<Cl-<Br-<I-,离子的电荷密度顺序为F->Cl->Br->I-,破坏铝表面氧化膜的能力也基本遵循这一顺序(实际氟离子破坏氧化膜的能力小于氯离子,这可能与F-在溶液中水解减小了溶液中F-浓度以及AlF3的难溶性等多种因素有关)[4]。
卤素离子的半径大小顺序为F-<Cl-<Br-<I-,离子的电荷密度顺序为F->Cl->Br->I-,破坏铝表面氧化膜的能力也基本遵循这一顺序(实际氟离子破坏氧化膜的能力小于氯离子,这可能与F-在溶液中水解减小了溶液中F-浓度以及AlF3的难溶性等多种因素有关)[4]。
在含有乙二醇的冷却液体系中,铝合金表面的钝化膜形成过程更为复杂。有氧气存在时,铝表面产生氧化铝膜层;当溶液中含有乙二醇时,乙二醇会被还原,阴极反应增加了乙二醇的还原反应,产生醇化铝膜层,醇化铝主要在氧气不足时产生,因此最终形成的氧化膜是氧化铝和醇化铝的混合膜[4][5]。
当有氯离子存在时,氯离子对氧化膜表面的穿透作用极强,氧化膜遭到破坏。金属发生点蚀的前置过程是氯离子的吸附。由于最终形成的氧化膜是氧化铝和醇化铝的混合,氯离子覆盖在金属表面,慢慢代替Al(OH)3基体上的OH-和Al (Al(OHCH2CH2O)3上的OHCH2CH2O-,形成AlCl3[4][5]。这一过程导致钝化膜局部溶解,形成点蚀萌生位点,随后在自催化效应下加速扩展。
4.3 氯离子浓度对腐蚀行为的影响
氯离子浓度对铝合金腐蚀行为具有显著影响。极化曲线测试表明,在不同浓度氯离子存在条件下,铝合金有着相同的腐蚀过程,且曲线均未出现钝化区,说明在不同浓度氯离子溶液中并未发生钝化现象。随着氯离子浓度c (Cl-)的升高,阳极电流密度(i)增加,腐蚀电位(Ecorr)负移,腐蚀行为加剧[4][6]。
电化学阻抗谱(EIS)测试进一步揭示了氯离子浓度对腐蚀界面的影响。当c (Cl-) 为0和0.01mol/L时,阻抗谱特征为一个高频容抗弧和一个低频容抗弧;当c (Cl-)为0.05、0.10和0.50mol/L时,阻抗谱特征变为高频容抗弧和低频区的感抗弧。随着c (Cl-) 的升高,高频容抗弧的半径降低,低频感抗弧的半径也降低,表明腐蚀行为加剧[4][6]。低频感抗弧的出现通常与腐蚀产物的吸附/脱附过程或点蚀的萌生有关,标志着腐蚀机制从均匀腐蚀向局部腐蚀转变。
从实际应用角度看,氯离子广泛存在于自然界中,海边城市和北方冬季撒盐除雪等环境条件大大增加了氯离子的环境浓度。汽车冷却系统无法做到完全封闭,在后续使用过程中存在腐蚀性离子引入的风险[4]。因此,冷却液抗腐蚀研究不应局限在国家标准规定的67ppm氯离子范围内,而应考虑更高氯离子浓度下的防护能力。同时,把氯离子的危害风险评估在什么范围内才合理,以及是否有更加适合电动车冷却液特点的场景化验证方案,都是值得深入探索的方向。
4.4 电导率来源分析与传统添加剂局限
无论是传统冷却液还是低电导率冷却液,其主要组成成分均可概括为水、乙二醇和金属缓蚀剂三部分。合格的水和乙二醇本身对电导率的贡献非常小,冷却液成品电导率的来源主要是添加剂[4]。传统冷却液的缓蚀剂多为离子类化合物,在溶液中高度电离,电导率高达2000μS/cm以上。
表2列出了传统冷却液中常用缓蚀剂的种类、保护对象和主要缺点。
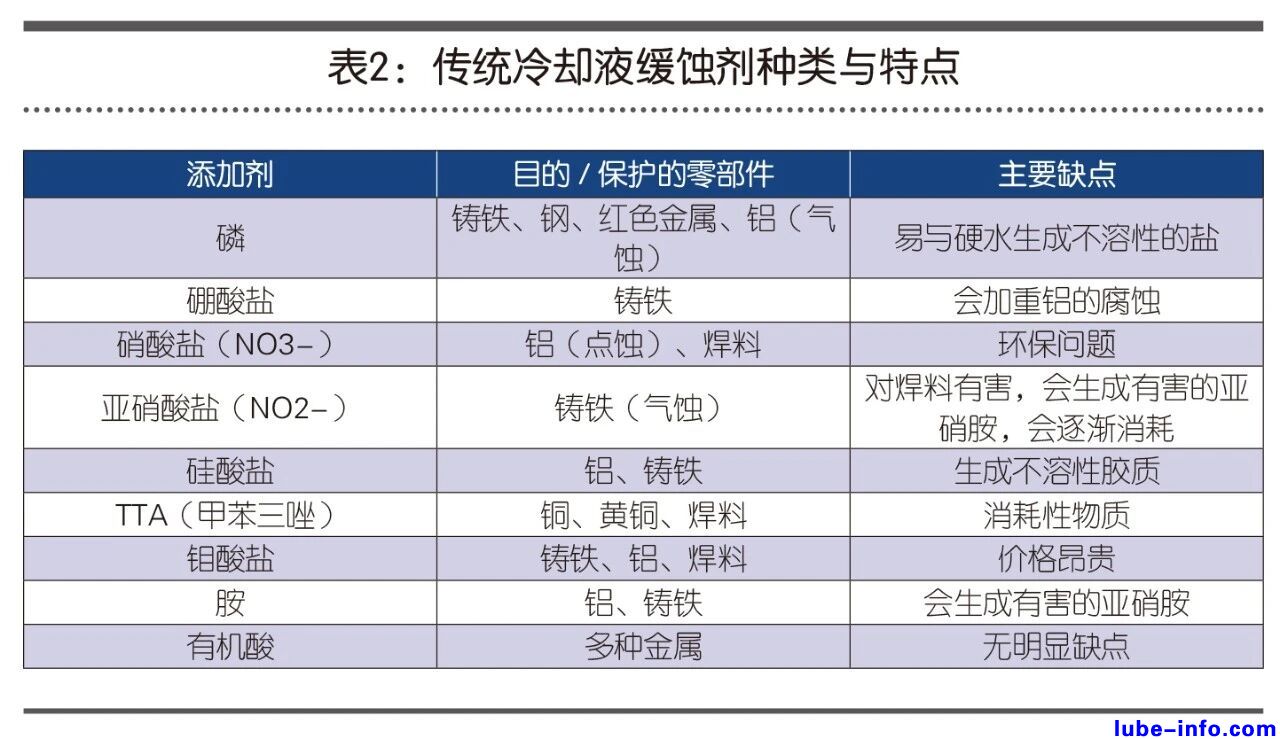
传统冷却液配方体系主要包括三类:IAT无机盐型(硅酸盐、磷酸盐、钼酸盐等)、HOAT混合有机型(无机盐+有机酸复配)和OAT纯有机型(多元酸复配)[4]。这三类体系中的缓蚀剂在冷却液中均以离子形式存在,难以满足GB 29743.2对电导率不大于100μS/cm的要求。因此,低电导率冷却液必须从根本上改变添加剂的选择思路,采用电离常数低、电导率贡献小的大分子化合物作为主缓蚀剂。
4.5 低电导率添加剂技术路线
目前市面公开的主流低电导率冷却液解决方案主要有两条技术路线:有机酸吸附技术和有机硅+有机酸复配技术[4]。
有机酸吸附技术利用有机羧酸分子在金属表面的吸附作用形成防护膜。长链脂肪族羧酸(如癸二酸、壬二酸)和芳香族羧酸在乙二醇水体系中电离程度较低,可在保持低电导率的同时提供一定的金属防护能力。然而,单纯有机酸体系对铝合金尤其是多系铝合金的点蚀防护能力有限,在高氯离子浓度和酸洗条件下容易出现防护膜不稳定的问题。
有机硅+有机酸复配技术则利用有机硅化合物与有机酸的协同作用。有机硅化合物可通过特殊化学键在金属表面形成络合钝化膜,专门针对氯离子和酸洗处理提供保护;有机酸则提供对多种金属的广谱防护。两者复配可在低电导率框架下实现更全面的金属保护[4]。
低电导率冷却液缓释方案始于燃料电池冷却液技术。燃料电池系统对冷却液电导率的要求更为严苛(通常要求低于10μS/cm),因此开发了靶向锚定技术(TAT)和离子化抑制技术(IIT),结合膜过滤超纯化技术生产。这些技术中采用的特殊结构腐蚀抑制剂,对冷却系统金属部件具有优异的防腐蚀性,同时可以抑制离子的生成,为电动汽车低电导率冷却液的开发提供了技术借鉴[4]。
TF Tecnofluid inhibitor低电导率技术采用高活性有机硅+低电导率缓蚀剂的技术路线,其核心机理包括三个方面:特殊化学键络合钝化,专门针对氯离子和酸洗处理的保护成膜技术;特殊结构的缓蚀剂形成金属键位保护反应;有机基团的多重保护机制[4]。该技术的缓释作用过程可描述为:溶液中的游离离子被离子抑制剂的阴阳离子所吸附,离子抑制剂最终清除和中和自由离子;非离子型缓释剂在冷却液中通过管道循环,缓蚀剂头部开始吸附到管壁表面,最终充分保护管壁免受腐蚀性侵袭[4]。这种靶向锚定和离子抑制的双重机制,可在低电导率条件下同时实现绝缘安全和金属防护。
从配方设计角度出发,针对电动车冷却液的开发应遵循以下核心指导思想:满足国标是基本门槛;材料测试作为考量方法;重点关注实际使用适配性测试,尤其是长期稳定运行的安全风险评估,如建立完善的台架、搭载测试评估等[4]。在此基础上,配方设计可针对特征零件、材料和应用场景进一步提高适应性,进行模块化加强,例如针对冷板点蚀和局部深度腐蚀破坏进行针对性防护,针对不同客户的冷却系统设计差异提供定制化解决方案,在性价比与使用性能之间取得平衡。
5 行业开发实践与产品性能评估
5.1 车企开发验证流程与典型案例
目前电动汽车冷却液的行业开发验证通常围绕GB 29743.2建立严于国标的测试要求,并结合主机厂自身需求定制开发方案。以下以两个典型品牌的开发案例进行说明。
L品牌的开发验证体系较为完整,涵盖国标项目、国标外材料测试、台架循环测试和路试搭载循环四个层次[4]。在国标外材料测试中,采用实际使用材料(4045/4343)替代标准试片4043,静态腐蚀测试添加2.5倍腐蚀剂;循环台架腐蚀测试添加1倍腐蚀剂,时间延长至17循环(1292h);同时进行原液1064h循环台架测试、助焊剂兼容性测试(额外添加500ppm 助焊剂,分别测试168h和336h)以及塑料、非金属件和电子元器件浸泡测试。台架循环测试采用整车热管理涉及零部件串接回路(冷板、电驱、散热器、WPTC、控制器、膨胀水壶等),冷却液原液、90℃、14个循环共计1064h,测试完成后零部件返回厂家拆解评估,冷板进行金相、气密和爆破测试。路试搭载循环为2-5万km不等,3台车,定期对冷却液进行取样检测追踪。
D品牌则采用了企业标准(G15标准)与国标并行的验证体系[4]。在额外增项测试中,静态腐蚀温度提升至88℃,采用冷板实际切片(AL3003/AL3003 复合4045)加入标准试片组3003与4043之间;循环台架测试条件与国标一致,同样采用实际冷板切片。路试搭载初期为2台车,路试进行1.8万km。
两个案例表明,主机厂在国标基础上普遍通过提高腐蚀剂浓度、延长测试时间、采用实际材料和零部件、增加助焊剂兼容性测试等方式强化验证力度,以确保冷却液在实际使用条件下的可靠性。
5.2 市场产品对比测试分析
为评估市场上低电导率冷却液产品的实际性能,在2.5倍氯离子条件下对5个品牌的产品进行了对比测试[4]。表3列出了各产品的基础物理化学性能。
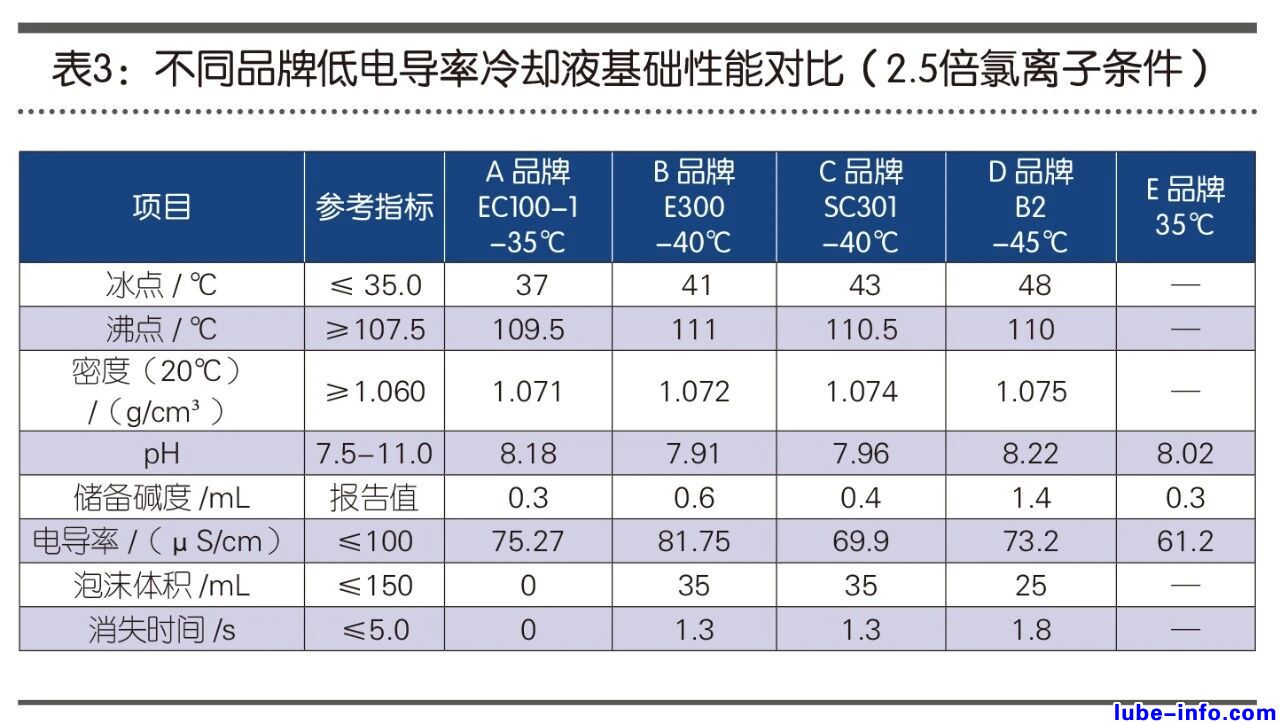
从基础性能来看,5个品牌产品的电导率均满足≤100μS/cm的国标要求,分布在 61.2-81.75μS/cm之间。然而,在2.5倍氯离子条件下的静态腐蚀测试中,各产品表现出显著差异,尤其是酸洗后的金属失重数据更能反映防护膜的稳定性。表4列出了静态腐蚀测试中各金属试片酸洗后的质量变化。
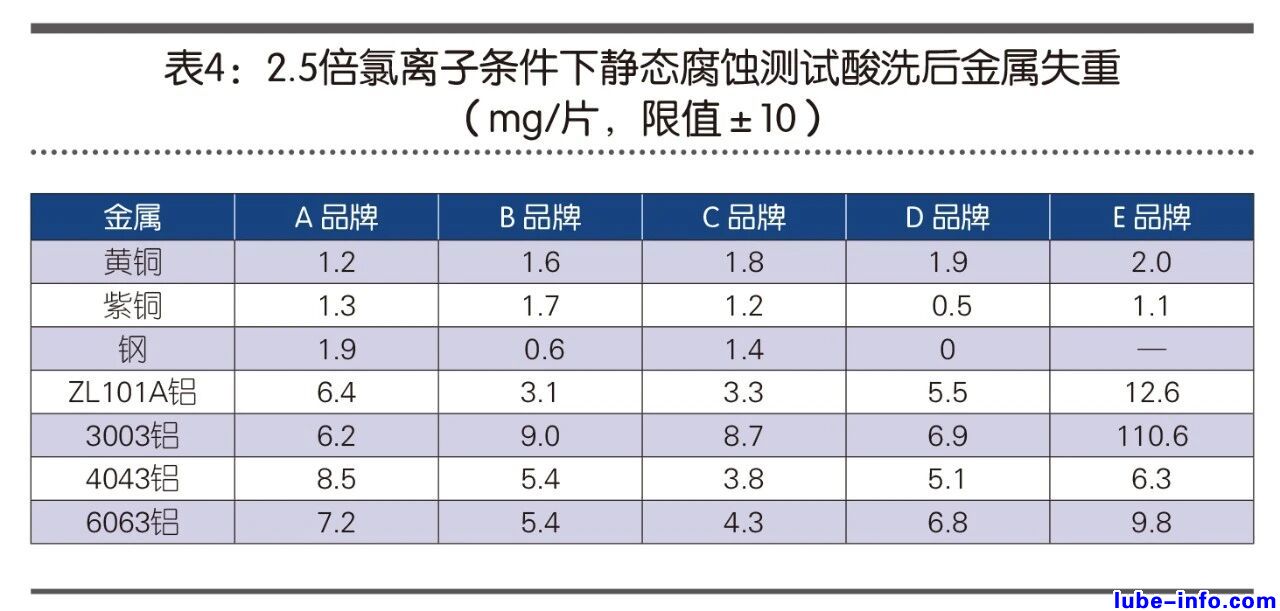
由表4可知,在2.5倍氯离子严苛条件下,E品牌产品的3003铝试片酸洗后失重高达110.6mg/片,远超±10mg/片的限值,ZL101A铝也达到12.6mg/片,表明该产品在高氯离子浓度下对铝合金的防护能力严重不足。A品牌各系铝合金的酸洗后失重普遍较高(6.2-8.5mg/片),接近限值边缘。B、C、D三个品牌在多数金属上表现较好,但3003铝的失重仍相对较高(6.9-9.0mg/片),说明3003铝合金是低电导率冷却液防护的难点材料。
测试后溶液性能变化也值得关注。E 品牌产品测试后电导率上升了62.4μS/cm,远高于其他品牌(16.3-26μS/cm),表明其在腐蚀过程中释放了大量金属离子,进一步印证了防护失效[4]。外观检查显示,E品牌液体浑浊,铝片表面均有较多附着物;其他品牌也不同程度出现沉淀和铝片变色现象。
这一对比测试表明,虽然市场上多数低电导率冷却液产品能够满足国标基础要求,但在2.5倍氯离子等严苛条件下,产品间的金属防护能力差异显著,3003铝合金的点蚀防护是共性难点。配方设计者需要针对这一薄弱环节进行专项加强。
5.3 主机厂应用现状
截至目前,电动汽车低电导率冷却液的量产应用仍处于起步阶段。对国内主要主机厂的调研显示,北京汽车制造厂和洛轲已实现量产应用;吉利/极氪、理想、赛力斯曾少量量产但现已换回传统冷却液;江淮大众、蔚来、长城、小鹏、北汽、小米、通用、东风、奇瑞、长安、福特、比亚迪、大众、零跑等多数企业仍处于验证中或选型验证阶段[4]。
这一现状反映出低电导率冷却液在技术成熟度、成本控制和长期可靠性验证方面仍面临挑战。部分车企在少量量产后换回传统冷却液,可能与实际使用中出现的腐蚀防护问题或成本压力有关。随着GB 29743.2的正式实施和技术的不断成熟,预计低电导率冷却液的渗透率将逐步提升,但产品性能的一致性和长期可靠性仍是需要重点解决的问题。
6 结论与展望
本文系统解析了GB 29743.2—2025《机动车冷却液 第2部分:电动汽车冷却液》的核心技术要求,从腐蚀机理、测试方法、添加剂技术和行业实践四个维度探讨了电动汽车冷却液添加剂选择和配方设计的关键问题,主要结论如下:
GB 29743.2首次将电导率限值(≤100 μS/cm)纳入强制性指标,并在静态腐蚀测试中采用多系铝合金试片和更严格的酸洗后处理方式,对冷却液的金属防护能力提出了比传统标准更严苛的实际要求。
静态腐蚀测试根源为ASTM D1384方法,本质上是初步筛选方法,需与台架循环测试和路试搭载相结合才能全面评估冷却液性能。业内普遍采用加严腐蚀剂浓度(静态2.5倍、台架1倍)、采用实际材料和零部件等方式强化验证。
铝合金点蚀是电动汽车冷却系统的核心失效模式,氯离子通过吸附替代钝化膜中的OH-和醇氧基形成AlCl3,是点蚀萌生的关键机制。氯离子浓度升高使腐蚀电位负移、阳极电流密度增大,EIS低频感抗弧的出现标志着局部腐蚀的发生。
低电导率冷却液必须采用低电离大分子缓蚀剂替代传统无机盐,有机酸吸附和有机硅+有机酸复配是当前主流技术路线。高活性有机硅通过特殊化学键络合钝化,可针对氯离子和酸洗条件提供有效防护。
市场产品对比测试表明,在2.5倍氯离子严苛条件下,不同品牌产品的金属防护能力差异显著,3003铝合金是防护难点。主机厂应用现状显示低电导率冷却液仍处于验证和小范围量产阶段。
展望未来,电动汽车冷却液的开发方向应在满足国标的基础上,针对特征零件、材料和应用场景进一步提高配方适应性:针对冷板点蚀等关键失效模式进行模块化加强;针对不同客户冷却系统设计差异提供定制化解决方案;建立更贴近实际工况的场景化验证方案,尤其是氯离子危害风险的合理评估范围和长期稳定运行的安全风险评估方法。随着GB 29743.3燃料电池汽车冷却液标准的发布,低电导率冷却液技术将在更广泛的新能源汽车领域得到应用和发展。


 粤公网安备 44010402003386号